产品新闻我们

在光学成像、光谱检测、机器视觉、激光校准设备中,光阑片起到限制通光孔径、约束光束大小、阻挡杂散光的作用。传统采用蚀刻、激光打孔加工的光阑片,很容易出现孔壁锥度、边缘毛刺、应力变形、同心度偏差等问题,影响光路均匀性。南通卓力达深耕精密电铸多年,依托无尘电铸产线与微米级检测体系,专注光学类电铸光阑片 定制加工 。精密电铸工艺凭借无侧蚀、孔壁垂直、轮廓复刻精度高的优势,成为高端电铸光阑片主流加工方式,很多光学研发工程师在定制阶段,最关心的就是电铸光阑片如何稳定保障孔壁锐度,降低杂散光干扰。
电铸光阑片 大多采用纯镍材质成型,镍层致密均匀,具备良好的力学性能与耐腐蚀性,厚度常规在 0.02mm~0.2mm,单孔或者阵列微孔结构居多,部分多通道光阑要求多个孔径之间同心度控制在微米级别。一旦孔口边缘钝化、产生圆角或者毛刺,光束经过边缘时就会发生散射,杂光变多,直接造成成像模糊、光斑畸变、检测数据漂移,对于光谱仪、显微光学组件来说,微小的边缘缺陷都会影响整套设备的使用效果。
想要做好电铸光阑片 的孔壁锐度管控,第一道核心工序就是光刻母模的制备,母模是决定成品精度的源头。电铸属于复刻成型工艺,母模上图形的边缘质量,会直接复刻到电铸产品上。母模基材一般选用高平整度光学玻璃,玻璃基板本身变形量极低,经过精密抛光后,在表面涂布光刻胶,采用高精度光刻机进行图形曝光。曝光对位环节,设备的定位基准、坐标系标定十分关键,阵列式多孔光阑,每一个孔位的坐标都需要严格按照图纸标定,对位偏差需要控制在极小范围。光刻显影之后,还要对母模图形进行首件二次元检测,校验孔径、孔距、边缘轮廓,母模检测合格,才能转入后续电铸工序;如果母模图形边缘存在锯齿、圆角,后续电铸成型后的光阑片,孔壁锐度缺陷是无法修复的。
母模完成前处理导电化之后,放入电铸槽进行金属沉积,这个阶段是容易引入边缘缺陷、形变、偏移的关键环节。电铸液成分、电流密度、槽液循环流动状态、温度都会影响镍层生长均匀性。如果槽液流动不均,局部沉积速度快慢不一,镍层在孔口位置优先堆积,就会形成圆角,破坏孔壁锐度;同时镍层生长一边厚一边薄,光阑片成型后会产生内应力,脱模之后应力释放,薄片发生微变形,孔位随之偏移。在实际生产中,会采用匀速循环过滤系统持续净化电铸液,减少溶液内杂质附着在图形边缘产生结瘤、毛刺;同时采用分段式恒流电铸方案,避免电流波动造成镀层生长速率突变。针对超薄光阑片,会适当降低沉积速率,牺牲一部分加工效率,换取镀层晶粒细密、边缘轮廓清晰、内应力更低的镍层结构。
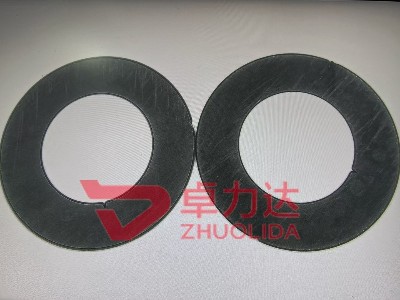
电铸沉积达到目标厚度后,进入脱模与后处理环节,这一步同样不能忽视。电铸光阑片 本身厚度极薄,质地偏软,脱模时夹持力度、脱模方式稍有不当,极易拉扯变形、磕伤孔口边缘,造成锐度受损。我们采用低应力脱模工艺,缓慢剥离镍层,避免硬撬、强拉;脱模完成后,还会增加去应力热处理工序,在低温真空环境下释放镀层内部残余应力,降低后期使用、存放过程中的缓慢形变风险。很多客户反馈样品初期检测合格,存放一段时间成像效果变差,大多就是镀层残余应力没有充分释放、孔口发生微小形变导致。后续表面可按需做黑化消光钝化处理,进一步抑制反光,提升光阑片光学性能,钝化工艺参数需要严格管控,避免镀层腐蚀、孔径尺寸、孔口轮廓发生变化。
全部加工工序完成之后,依靠二次元影像测量仪开展全尺寸检测。检测项目包含孔径大小、孔壁锐度、多孔同心度、平面度、外形轮廓,抽样或者全检根据客户的批量等级与精度要求来定。对于高端光学设备配套的电铸光阑片 ,每一批次都会留存检测记录,方便品质追溯。
这里也简单对比一下电铸光阑片 和蚀刻光阑片的差异:蚀刻加工存在天然侧蚀,孔壁带有锥度,光束经过的时候容易产生杂光散射;而电铸成型的光阑孔壁垂直光滑,没有侧蚀,边缘锐度更好,杂光更少。但电铸工艺也存在局限性,小批量快速打样成本高于蚀刻,适合高精度、高稳定性要求的光学光路元件。
在前期对接图纸阶段,建议研发人员同步标注同心度公差、平面度、边缘锐度、消光要求,工艺工程师提前开展 DFM 评估,判断孔径、板厚、深宽比的可行性,规避图纸阶段就存在的工艺风险。南通卓力达拥有精密电铸、精密蚀刻、扩散焊接、表面处理、CNC 加工一站式配套能力,可承接各类异形、狭缝、阵列微孔电铸光阑片定制,配套无尘生产与全流程微米级检测,为光学仪器、激光检测设备提供稳定的精密零部件加工方案。