产品新闻我们

随着新能源、汽车电子、半导体传感产业持续扩产,下游组装产线自动化程度不断提升,传统单片蚀刻加工模式,在百万级大批量订单面前逐渐显现短板。单片生产需要反复上下料、分片分拣,超薄金属片容易发生划伤、翘曲、定位偏移,批次之间尺寸波动大,还无法直接对接 SMT 自动化贴装设备。在此背景下,卷对卷连续蚀刻( R2R 料带蚀刻) 凭借全流程自动化、一致性稳定、材料利用率高的优势,成为近年精密蚀刻赛道升级的重点方向,越来越多采购和研发工程师优先选择卷料成型方案,适配大批量、连续化交付需求。
卷对卷蚀刻 ,就是金属卷材从放卷开始,不间断依次经过基材清洁、干膜压合、LDI 激光对位曝光、显影、恒温喷淋蚀刻、脱膜、清洗干燥、在线检测,最后收卷成成品料带,全程连续运转,减少人工介入。和单片蚀刻最大的区别在于张力闭环控制系统,整条产线持续稳定控制卷材拉力,0.01mm 级别超薄不锈钢、纯镍、铜合金、钛合金薄带加工时,不容易起皱、拉伸变形。蚀刻药液采用恒温循环过滤体系,喷淋压力均匀,侧蚀量可控,微孔、细缝、流道图形整卷一致性更强,有效规避单片加工中常见的局部过蚀、图形偏移不良。
从生产效益来看,卷对卷蚀刻 优势十分突出。传统单片蚀刻材料裁切损耗大,利用率普遍在 70%-80%;连续卷料蚀刻 直接在整卷基材上排布图形,排版优化后材料利用率最高可达 95%,长期大批量生产能够显著摊薄单件成本。生产效率也大幅提升,产线持续运行,产能是单片蚀刻数倍以上,成品直接成卷交付,客户拿到料带后可以直接上自动化装配设备,省去分片、摆盘、二次定位等工序,极大减少后端组装工时,适配传感器弹片、屏蔽网、VVT 滤网、微型筛片等持续走料的零部件。
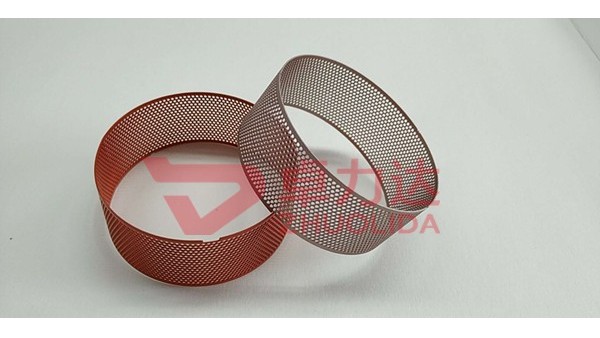
在下游应用端,卷对卷蚀刻 落地场景丰富多元。汽车领域,VVT 阀片、油压滤网、电控屏蔽弹片,使用卷料蚀刻后连续供货,匹配零部件工厂高速组装线;新能源氢能赛道,燃料电池金属双极板基础流道、导热连接铜带,依托连续蚀刻实现高密度流道批量成型;消费电子与半导体领域,EMI 电磁屏蔽料带、传感器基底、微型防尘网、引线框架,适合多腔阵列一体化加工;医疗行业的钛合金微孔滤网、微型引流垫片,对洁净度、孔径一致性要求严苛,无尘卷对卷产线能够稳定控制表面洁净度,降低异物不良。
不过卷对卷蚀刻对工厂硬件、工艺积累门槛更高,不是普通蚀刻厂都能稳定量产。稳定的卷料产线,必须配备 CCD 连续视觉对位、在线 AOI 检测、张力伺服调控、药液闭环温控系统。如果设备张力控制精度不足,薄料拉伸变形;药液配方没有针对不同材质调试,镍材、钛材、可伐合金容易出现腐蚀不均、表面发雾;缺少在线检测,缺陷无法实时标记,整卷流入客户端会造成重大损失。很多小型蚀刻厂只有单片产线,承接卷料订单后只能外发,交期、品质都很难把控。
长三角地区拥有同时布局单片蚀刻、卷对卷连续蚀刻 、电铸、真空焊接的精密加工平台,能够根据客户订单体量灵活推荐方案:新品研发、试样验证、小批量打样优先单片蚀刻,改版灵活、投入低;订单放量、对接自动化产线时切换为卷对卷连续蚀刻,实现降本提效。南通卓力达持续完善卷料蚀刻工艺体系,可加工不锈钢、纯镍、磷铜、钛合金、可伐合金等多种卷材,支持半蚀刻、微孔阵列、异形镂空、精细流道定制,从 DFM 图纸评审、样品试产、参数固化到卷料大批量交付一站式落地,卷料成品可配套后续电铸复合、真空钎焊组装加工,减少多家供应商对接带来的信息偏差与品质风险。
很多客户在选型时会纠结,什么时候适合选卷对卷蚀刻 ?核心看三个条件:订单量大、下游是自动化组装、产品为薄料重复阵列结构。如果订单量小、图形复杂改版频繁,单片蚀刻性价比更高;如果产品是标准化阵列件,年需求几十万、上百万件,卷对卷蚀刻的综合成本和良率优势会充分体现。同时,卷料蚀刻同样支持图纸定制,孔径、线宽、厚度、图形排布都可以按需调整,最小可加工十几微米级微细结构,公差稳定管控在微米区间,每批次附带检测数据,方便客户品质追溯。
行业发展趋势来看,自动化组装是精密零部件产业不可逆的方向,卷对卷连续蚀刻作为适配自动化供应链的工艺,市场需求还会持续走高。单纯依靠单片蚀刻的加工厂,在大批量订单竞争中将逐步受限。能够同时掌握单片与卷对卷蚀刻工艺、配套电铸与真空焊接复合加工能力的源头工厂,更贴合新能源、汽车、医疗、半导体多行业客户的供应链需求,助力国产精密金属零部件稳定替代进口,持续提升国内微米级微加工产业竞争力。