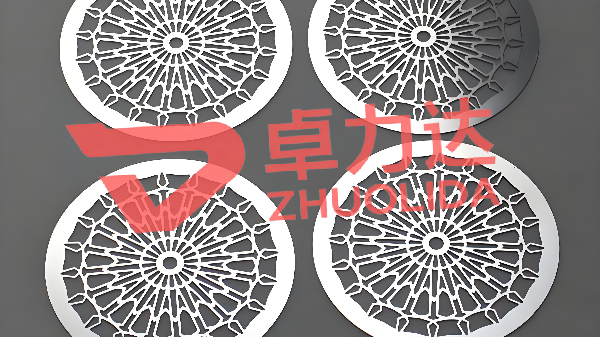
蚀刻喇叭网广泛应用于蓝牙耳机、车载音响、便携音箱、扬声器模组等声学产品,既是防尘防护结构,也直接影响声音传导、频响曲线,是声学设计里非常关键的精密件。很多工程师在打样和量产阶段,经常遇到蚀刻喇叭网孔径大小不一、局部孔偏大或偏小、同批次一致性差的问题,严重时会造成声学测试不达标、组装卡料、成品批量不良。本文结合南通卓力达多年声学金属件蚀刻经验,从图纸前期评估、基材管控、蚀刻制程、后处理与检测几个维度,拆解蚀刻喇叭网孔径不均的成因与改善方案,方便研发工程师、采购人员做图纸标注、打样评审和量产品质管控。
一、蚀刻喇叭网孔径不均的主要表现与危害
孔径不均不只是外观缺陷,对声学产品的影响是直接的。常见不良现象分为几类:同一片网面中间区域和边缘孔径差异明显、密集孔区孔径偏大、稀疏区域孔径偏小、部分孔出现喇叭口锥度、批次之间孔径波动超公差。 喇叭网依靠稳定的开孔率控制透声量,孔径忽大忽小,会改变声学阻尼,导致左右声道音量不一致、频响偏移、杂音增多。超薄蚀刻喇叭网厚度大多在 0.02–0.2mm,筋宽极细,孔径偏差过大还会造成筋条粗细不稳定,受力后容易断裂,防尘防护能力下降。和冲压喇叭网对比,蚀刻工艺优势是无剪切毛刺、图形灵活,但是药液、温度、喷淋参数波动,都会直接反映在孔径尺寸上,这也是蚀刻喇叭网 品质管控的难点。
二、源头因素:板材与前处理对孔径一致性的影响
很多孔径问题,在蚀刻工序之前就已经埋下隐患。首先是原材料,不同批次不锈钢、铜材板材厚度公差不一致,板材内部金相组织不均匀,轧制应力分布不一样,蚀刻溶解速率就会有差别,同等蚀刻时间下,厚的位置蚀除少、孔径偏小,薄的位置蚀除更快、孔径偏大。 前处理除油、活化不到位也是高频原因。板面残留冲压油污、指纹、氧化层,会导致干膜附着力不均匀,曝光显影后部分孔位图形边缘缺损,蚀刻时药液渗入,孔径变大。来料逐批检测板厚公差,采用分段式除油、微蚀活化,保证整面基材表面活性一致,从源头减少蚀刻速率差异。同时在排版设计时,避免大面积空白区域和高密度孔阵集中在局部,空白区域药液堆积、反应变慢,容易出现相邻孔位尺寸偏差。
三、核心制程管控:蚀刻药液、喷淋、温度压力优化
蚀刻属于化学反应减材工艺,药液体系、温度、喷淋压力、传送速度,是控制孔径均匀度的核心变量。药液浓度持续消耗、铜离子累积超标,会降低蚀刻速率;温度波动超过 ±1℃,板面不同位置溶解速度会出现明显差距,造成边缘和中间孔径不一致。 常规产线容易出现上板面药液堆积积液,下板面药液快速流走,双面蚀刻速率失衡,形成上下面孔径差异。改善方式是优化喷嘴布局,搭配摆动喷淋结构,平衡上下喷淋压力,减少板面积液、气泡滞留;采用闭环恒温循环系统,实时监测药液浓度、比重,定时补加药液,维持蚀刻环境稳定。 另外菲林曝光对位、侧蚀补偿设计不能忽略。喇叭网大多是密集微孔阵列,菲林图形精度不足、曝光虚边,显影后孔形就会变形。工程师出图时,需要和蚀刻厂家沟通侧蚀补偿量,根据板厚、目标孔径预留补偿,避免蚀刻后孔径整体偏大,密集孔区域相互干扰,出现连带过蚀。
四、后工序与搬运管控,避免二次尺寸偏差
超薄蚀刻喇叭网 在脱膜、清洗、烘干、整平阶段,如果管控不当,同样会带来孔径假象偏差。脱膜药液温度过高、浸泡时间过长,会缓慢腐蚀孔壁,让孔径变大;清洗残留蚀刻残渣卡在微孔内,视觉上看起来孔径偏小,还会带来后期生锈风险。 薄板本身应力敏感,烘干温度过高、冷却速度过快,板材发生轻微翘曲,在二次元检测时,因板面不平整,测量孔径数值波动大,误判为孔径不良。采用低张力气浮式输送,减少薄片接触挤压,烘干采用阶梯式低温烘干,蚀刻完成后增加整平工序,保证喇叭网平面度达标,保证检测数据真实可靠。
五、检测标准与批量品质保障方案
蚀刻喇叭网不能只靠肉眼抽检,微孔尺寸肉眼无法分辨,必须依靠二次元影像测量仪做抽样和全检方案。检测点位要兼顾板边缘、中间、密集孔区、边角位置,多位置采集孔径、筋宽数据,统计 CPK,判断制程稳定性。 针对声学客户,一般在打样阶段就做 DOE 工艺验证,固定一套药液、速度、温度参数,量产时锁死工艺参数,不随意调整。如果项目对声学指标要求极高,除孔径之外,同步检测开孔率、透声性能,把声学测试和蚀刻尺寸检测结合,而不是只管控图纸尺寸。
六、蚀刻喇叭网工艺选型建议
不少客户纠结蚀刻、冲压、激光切割哪种工艺更适合喇叭网。冲压适合简单孔型、超大批量,但存在毛刺、塌角,改孔型、改阵列需要重新开模,成本高、周期长;激光切割小孔容易产生热影响区、挂渣,超薄件容易热变形;化学蚀刻无应力、无毛刺,改图只需要更换菲林,适合蓝牙耳机、车载音响这类多版本、迭代快的声学喇叭网。 当然蚀刻也有工艺边界,孔径、筋宽、板厚需要匹配,板越厚,侧蚀越明显,最小筋宽也需要满足结构强度,前期 DFM 评审,可以规避大部分孔径不均、断筋不良。
综合来看,蚀刻喇叭网 孔径不均不是单一工序问题,是材料、制版、蚀刻参数、输送、后处理、检测整套体系的管控结果。依托成熟的精密蚀刻制程能力,南通卓力达可加工 0.02–1.0mm 厚度不锈钢、铜材质喇叭网,最小孔径可达 0.03mm,适配消费电子、车载声学、智能家居各类扬声器网罩定制,可配合客户完成图纸 DFM 评估、快速打样与稳定批量交付,把控孔径一致性、平面度和表面洁净度,保障声学产品性能稳定。
 0513-8160 1666 189-3869-3452
 yw5@zldsmt.com

 江苏省南通市通州区南通高新技术产业开发区金川路268号