发动机VVT可变气门正时系统是提升燃油经济性、降低尾气排放、优化动力输出的核心部件,而VVT机油控制阀滤网作为液压油路第一道防护元件,负责拦截机油内杂质,保障油压稳定与阀芯动作灵敏。产品基材薄至0.03mm,对孔径均匀度、板面平整度、耐油压性能、批量一致性提出极高要求。传统单片加工、激光切割、冲压工艺在超薄不锈钢加工中极易出现薄板拉伸变形、孔型熔断、毛刺掉屑、批次尺寸漂移等品质缺陷,无法满足汽车零部件IATF16949量产标准。卷对卷蚀刻工艺实现0.03mm超薄不锈钢卷材自动化连续成型,成为汽车VVT控制阀滤网规模化精密制造的成熟方案,南通卓力达作为源头加工厂商,提供整套定制化生产服务。
0.03mm超薄不锈钢VVT滤网 采用全自动卷对卷光化学蚀刻生产线完成连续化制造,区别于传统单张板材离散式加工。整卷超薄不锈钢原料经由开卷机构送入产线,依次完成表面除油整平、真空干膜压合、LDI激光精准曝光、图形显影固化、双面喷淋均衡蚀刻、多级纯水漂洗、钝化防锈、成品收卷一系列自动化工序。整套产线全程闭环管控药液配比、蚀刻温度与喷淋压力,针对0.03mm极薄基材优化蚀刻节奏,严格控制侧蚀量,保证每一个过滤微孔大小统一、孔壁光滑垂直。
整个成型过程属于冷加工,不存在机械冲压拉扯与激光高温灼烧,最大程度保留超薄基材本身的力学性能。卷材连续生产模式可以直接对接后道焊接、折弯、模切工序,减少半成品周转带来的表面划伤与变形,兼顾研发打样与百万级大批量供货需求,适配汽车零部件行业严苛的交付节奏。
相比传统加工方式,卷对卷蚀刻在超薄汽车滤网生产上具备不可替代的综合优势。首先,产品平整度优异,0.03mm薄板加工后无应力翘曲,后续装配贴合度更好,避免高压机油从缝隙渗漏。蚀刻成型的微孔边缘光滑无毛刺,不会脱落金属碎屑造成阀体卡滞,从源头降低发动机故障风险。其次,连续化自动化生产让整卷产品的孔径、外形尺寸保持高度一致,批次稳定性远超单片代工模式,良率可控,符合汽车行业长期供货标准。
卷材生产大幅提高原材料利用率,减少边角废料,有效控制高端超薄不锈钢材料成本。工艺柔性高,客户更换滤网孔型、排布方案时只需要调整光刻文件,无需昂贵模具,快速支持新品开发迭代。加工完成的卷材半成品,可直接配套后续卷对卷清洗、表面防护、模切成型深加工,实现一站式成品交付,缩短整个零部件供应链周期。
冲压工艺加工0.03mm超薄不锈钢时,材料极易被模具拉伸撕裂,网孔周边产生毛刺与形变,高压机油冲刷后金属碎屑脱落会直接损伤精密阀芯。激光切割属于热加工,高温容易造成薄板烧穿、微孔堵塞,切割位置材质发生氧化改变耐腐蚀性能,单粒加工效率低,不适合大规模量产。普通单片式蚀刻人工上下料多,不同板材之间工艺参数存在波动,产品一致性差,中间转运环节容易刮伤超薄表面,增加不良率与返工成本。
以上工艺短板在汽车VVT滤网 阀零部件中属于致命隐患,一旦装车使用,杂质堵塞或者滤网失效会直接导致发动机正时异常,引发抖动、油耗升高甚至故障报警,因此主机厂与Tier1供应商对滤网加工工艺有着严格的准入门槛。
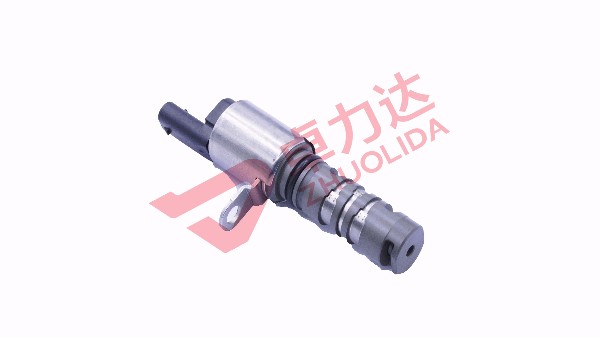
VVT机油控制阀滤网长期工作在高温、高压、循环机油冲刷的发动机内部环境。滤网需要稳定拦截机油中的金属磨屑与胶质杂质,维持液压执行机构油压恒定。产品必须具备耐腐蚀、耐机油浸泡、高压不破损、长期工况不易脱落碎屑等特性。基材选用优质超薄不锈钢,配合精密蚀刻与钝化防腐处理,成品经过耐压测试、洁净度检测、尺寸全检,满足乘用车、商用车发动机液压控制系统配套标准。除VVT阀之外,该工艺同样适配OCV阀、VVL阀、机油压力调节阀等同类液压控制精密滤网产品。
作为国内少数具备0.03mm超薄不锈钢卷对卷蚀刻完整产线的源头厂家,卓力达扎根南通长三角汽车零部件产业带,深耕汽车液压阀精密滤网加工。工厂搭建独立洁净自动化卷对卷蚀刻产线,建立符合汽车行业的全流程品控体系,产前DFM工艺评审、产中实时监控蚀刻参数、产后二次元影像仪抽样与全尺寸校验,严格管控VVT滤网微孔精度与平面度。全工序自主生产不外发代工,品质责任可完整追溯。
依托南通地域供应链优势,快速对接上海、苏州、无锡等地汽车零部件企业,高效完成试样调试、小批量试产和长期批量供货,提供蚀刻、清洗、钝化、模切一体交付服务,助力汽车零部件客户实现国产化替代,降低供应链成本。
VVT滤网 虽然体积微小,却直接影响发动机整机可靠性,0.03mm超薄不锈钢卷对卷蚀刻是保障产品高精度、高一致性、高良率量产的优选工艺。选择南通本地具备汽车零部件加工能力的源头蚀刻工厂,既能获得成熟稳定的连续化制造方案,又能缩短交付周期、严格管控零部件品质,为汽车液压控制系统提供可靠的精密过滤配件支撑。


 0513-8160 1666 189-3869-3452
 yw5@zldsmt.com

 江苏省南通市通州区南通高新技术产业开发区金川路268号